氨基酸废气处理案例|氨基酸废气处理方法|氨基酸废气处理工艺
氨基酸废气操作技术水平全详解:来源、危害、难点与经典之作案例深度剖析
在环保事情日益面临重视的今儿,工业废气工作已成为企业的可不间断未来发展的关键环节。氨基酸废气成为的一种特殊的工业废气,其来源广泛的、成分复杂,工作难易较大。这篇文将全部探讨氨基酸废气的制造业来源、特点与危害,数据分析工作难点,并提出针对性解决办法方案,时能够 两位經典案例的详细解说,为有关制造业展示 参考和借鉴。
一、氨基酸废气的这个行业来源
氨基酸废气基本来源于以氨基酸为主导原料或副产品设备的工业领域。大概再说,之下的行业是氨基酸废气的基本有源:
食品加工产业
:尤其是调味品工作(如酱油、味精、鸡精)、发酵食品(如酸奶、奶酪)包括保健品制造。在以上具体步骤中,氨基酸按照微生物发酵或化学合成产生了,废气中常含有氨气、硫化氢、有机酸等成分。
制药领域
:氨基酸是许多药物(如营养静脉注射、抗生素)的重要原料。制药厂在发酵、提取和精制工序中会释放废气,成分包涵挥发性有机物(VOCs)、氨类和硫化物。
牛饲料使用剂行业
:氨基酸(如赖氨酸、蛋氨酸)用于词料填加剂,在加工整个过程中涉及发酵、干燥和包装,废气中含有粉尘、氨气和有机挥发物。
生物化工行业
:诸如生物降解材料或生物燃料工作,氨基酸作为中间体,其废气应该包含了各种各样复杂有机物和无机物。
哪些该行业的废气诞生点其主要聚集在发酵罐、干燥塔、反应釜和包装车间等环节。由于氨基酸分娩多涉及高温高压和微生物活动,废气具有排放浓度冲击大、成分各样的特点。
二、氨基酸废气的特点与危害
氨基酸废气不只是来源常见,还具有独特的特性和较为严重的室内环境良好危害。
特点概述
:
成分复杂性
:废气中通常混合了三种物质,如氨气(NH3)、硫化氢(H2S)、挥发性有机物(VOCs)、或者氨基酸粉尘。那些成分也许 相互反应,形成更复杂的化合物。
浓度振幅性
:由于研发全过程的间歇性(如分批发酵),废气排放浓度往往不稳定,高峰时机会远超环保标准单位,低峰时则较低,这增加了加工处理等级。
湿度和温度高
:许多氨基酸分娩环节涉及蒸汽和加热,引致废气具有高湿度和高温(常达50-80°C),轻松诱发设备腐蚀和效率上升。
异味强烈
:氨基酸废气中的硫化物和氨类物质易造成条件刺激性臭味,关系周边环保。
危害概述
:
工作环境污染
:废气中的VOCs和硫化物可 contribute to 光化学烟雾和酸雨,而氨气会以至于水体富营养化,破坏生态平衡。
营养风险
:持久暴露于这类废气中,可引起呼吸道疾病(如哮喘、支气管炎)、眼睛和皮肤促使,几乎致癌风险。比如,硫化氢是高毒性物质,高浓度时可造成 窒息。
社会不良影响
:强烈的异味易引发周边社区投诉,危害公司形象和社会稳定。在环保法规日益严格的背景下,未经净化处理的废气可以造成 公司面临罚款或停产整顿。
三、氨基酸废气除理的难点解析
解决氨基酸废气面临很多技术应用和管理难点,核心具有:
成分复杂且起伏大
:废气中的多个污染物还要综合处理,但浓度影响使得单一工艺没办法稳定达标。举例,高浓度氨气和低浓度VOCs有可能还要有所差异工艺搭配。
高湿高温区域环境
:废气中的水分含量和热量几率降低除理效率,如使得吸附材料失效或催化氧化剂中毒,与此同时加速设备腐蚀,增加维护成本。
异味操作难
:异味物质(如硫化氢)只不过浓度很低,也易被感知,传统方式方法如活性炭吸附概率没办法彻底去除,需深度净化处理。
经济性挑战
:氨基酸制造多为中小型企业主,投资和运行成本高昂的办理技术性会无法承受,须得在效用和成本间找到平衡。
以上难点想要完成方案应该具有针对性、灵活性和经济性。
四、针对性缓解方案概述
针对上述难点,现代环保工程选取了不同针对性来解决方案,强调工艺组合式和智能掌握。
预进行处理时段.
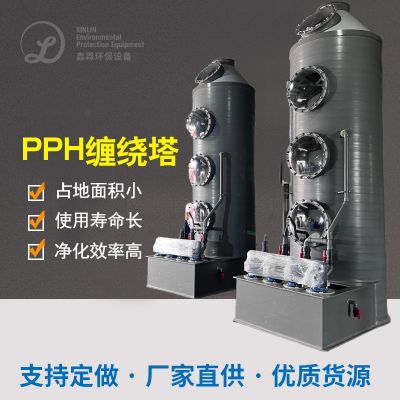
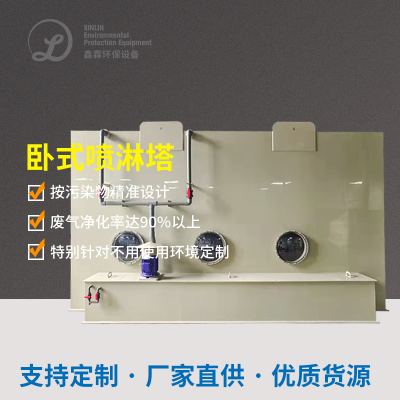
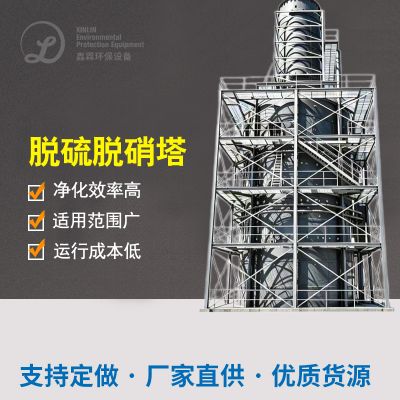
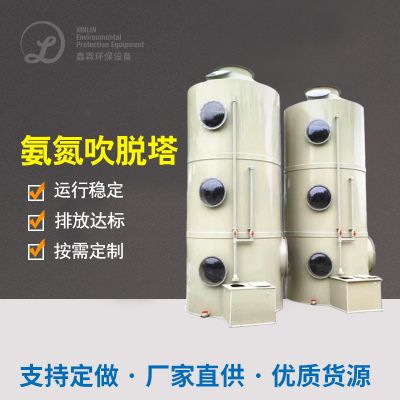
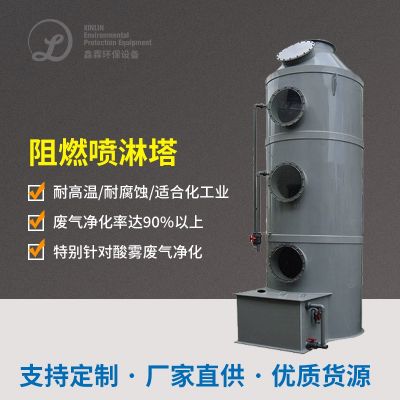
:针对高湿高温毛病,所采用冷凝器或洗涤塔去降温和除尘。比如说,水洗塔会去除位置水溶性气体(如氨气)和粉尘,抑制后续负荷。
重要治理 高技术
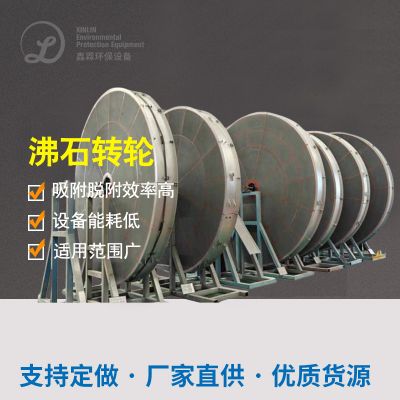
:对于复杂成分,组和工艺是核心。生物滤池适用于清理异味和VOCs,根据微生物降解污染物;催化氧化工艺可清理高浓度有机物,将其转化为无害的二氧化碳和水;吸附工艺(如活性炭或分子筛)用于精清理低浓度废气。智能把控系统可实时监测浓度变现,调节设备参数,确定稳定运行。
异味专项加工
:采用了臭氧氧化或UV光解技術,破坏异味分子构成,彻底驱除臭味。这技術可与生物加工处理结合,延长效率。
网络资源化灵活运用
:这类,将废气中的氨气回收制成铵盐副物品,达成废物资原化,降低清理成本。这些循环经济形式 具有可保持的趋势的趋势。
总体而言,满足方案需通过单位实际上的情况做好定制,涉及到废气量、成分、前景限制和预算等因素。
五、有趣案例详细解说
下列用3个经典的案例,全方位展示英文氨基酸废气加工的实际上应用。案例依托于真正项目流程改编,保持原创性和参考价值。
案例一:某味精产生公司废气进行处理工作
业主详情背景
:
该工业行业是属于一家大型味精出产制造商,坐落于华东工业区,年产量不超10万吨。出产制造进程中,发酵和干燥工序诞生很大废气,通常成分为氨气、硫化氢和VOCs。由于厂区靠近居民区,异味投诉过于频繁地,环保负荷大。工业行业需一套高效率、稳定的除理控制系统,抓实废气达标排放,并改善社区关系。
治理工艺流程及设备
:
工艺流程通过“预解决+生物解决+深度氧化”组合名字传统模式。特定步骤以下:
预处理时段
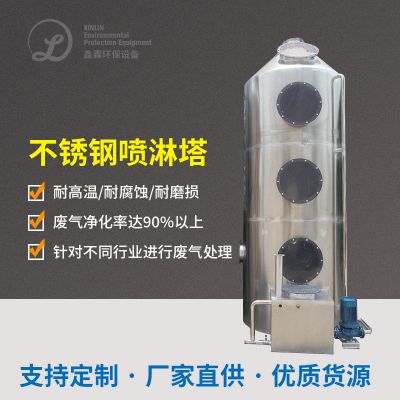
:废气先是按照集气系统软件回收利用,来到水洗塔。水洗塔按照循环水喷淋,去除废气中的粉尘和这部分水溶性气体(如氨气)。设备分为不锈钢材质的洗涤塔和水泵,运行中pH值自主调节以优化提升吸收效率。
中心生物整理
:预操作后废气加入生物滤池。滤池填充有机填料(如泥炭和树皮),接种指定微生物菌种。废气在滤池中驻留时光约30秒,微生物降解VOCs和硫化物。设备配备湿度抑制操作系统,确保微生物活性。
深度补救一阶段
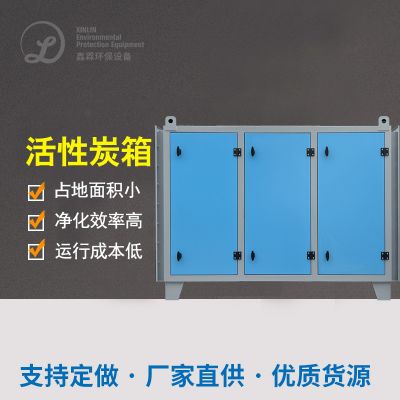
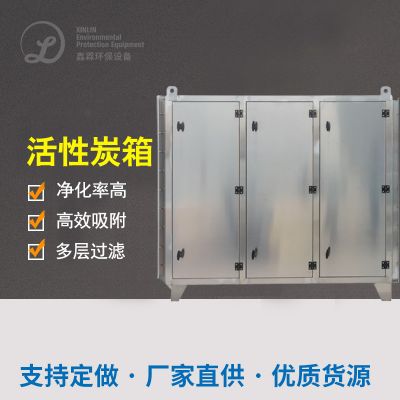
:为彻底排除异味,废气后续要经过UV光解装置。UV灯管发射紫外线,与臭氧发生器协同反应,分解剩余异味分子。后面,可以通过活性炭吸附塔做出 polishing,确保排放达标。
智能把控好
:一整个系统软件由PLC把控系统软件监控,实时的检测废气浓度和2g流量,自行调节设备运行参数,从而提高适应性和能效。
处里效果好和效益
:
项目流程实施后,废气排放是完全到达国家《大气污染物综合排放标准的》(GB16297-1996)。监测数据展示,氨气去除率达到95%,硫化氢去除率达98%,VOCs去除率在90%以上。异味故障常规满足,社区投诉提高90%。经济效益方面,现在初始投资约500万元,但进行提高环保罚款和副产品的回收(如回收的氨水用于肥料),年运行成本降低20%,投资回收期约3年。工厂形象提升,拿到了当地环保部位的表彰。
案例二:某制药厂氨基酸废气治理工程
客服详情背景
:
该制药厂专注于氨基酸类药品生产加工方式,坐落华南高新技术应用园区。生产加工方式流程收录发酵、提取和精制,废气来源复杂,带有氨气、甲醇和乙醇等VOCs。厂区周边为脆弱区域( near 学校和住宅),环保规定要求极严。企业主要另外一种高效率、节能的处置方案,确定长久的稳定运行。
处理工艺流程及设备
:
工艺流程设计为“冷凝回收+催化氧化+吸附的保障”。重点强调资源的化和能源效率:
预操作和回收
:废气先经历冷凝器,降低温度至露点下面,回收位置挥发性有机物(如甲醇)用作原料回用。冷凝器选取板式换热设计,上升热回收效率。
管理处催化氧化
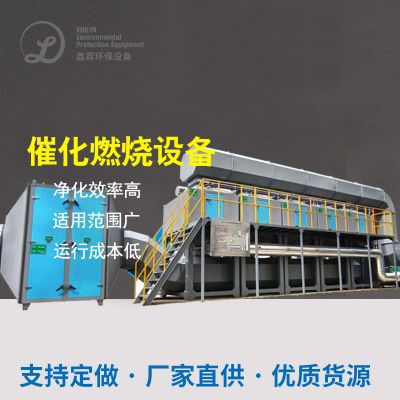
:冷凝后废气進入催化氧化炉。炉内填充贵金属催化剂,在250-350°C温度下将VOCs和氨气氧化为二氧化碳、水和氮气。设备集成热交换器,凭借反应热预热进气,降低能源消耗。
得到保障处置
:为应对浓度波动性,软件后置分子筛吸附塔。分子筛选择性吸附剩余污染物,定期能够热空气再生,延长的使用寿命。整一个软件密闭设计,防止二次污染。
能源管理
:用余热回收装置,将氧化出现的热量用于厂区供暖,降低整体布局能耗。智能把握装置源于云平台,变现远程监控和 predictive maintenance。
净化处理效用和效益
:
投资项目运行后,废气排放指标优于欧盟标准的,VOCs总去除率不超95%,氨气去除率达97%。异味彻底去除,周边条件性能显著改善。经济效益突出:借助有机物回收和余热利用,年节约能源成本100万元,初始投资800万元可在5年内回收。与此同时,公司企业借助了ISO14001条件管理组织体制认证,增强了市场上的竞争力,为可维持趋势奠定根本。
结语
氨基酸废气加工是一多学科交叉的环保领域,涉及复杂的技術和经济考量。用定量分析其来源、特点和危害,我们大家联系到针对性处里方案的重要性。上述案例表明,组合构成工艺和智能的控制是成功的关键,不单单能满足达标排放,还能有经济和 social 效益。未来,随着技術进步,氨基酸废气加工将向自然资源化、智能化方向不断发展,为环保事业贡献更多力量。公司企业应尽早行动,采纳革新技術,满足环保产出。
下面通过原创研究和案例总的,旨在供给实用信息,幫助大学生群体深入明白氨基酸废气解决。如果你您有相关的需求量,建议大家询问靠谱环保机构,做好定制化方案设计。

 扫一扫添加微信