焊接方法工厂气体慨况
不锈钢焊接生产期间中生成的有机废气物排放组分简化,属于属于烟气、金属件腐蚀物、害处其他气体等。依照不锈钢焊接生产方法不一样的,有机废气物排放组分为政者异同:
粉尘科粒物
:关键组成成分为铁、锰、铬、镍等金屬防氮化合物,粒度通常情况下在0.01-1μm之中,易漂浮在空气质量中。
威害固体
:也包括什么是臭氧(O₃)、氮防非金属脱色物(NOx)、一防脱色碳(CO)、二防脱色碳(CO₂)等。
挥发掉性有机化学物(VOCs)
:方面焊接制作工艺制作工艺中安全使用焊剂或保障乙炔气很容易形成极少量VOCs。
焊结废液兼具下优点和缺点:
比表面积小
:大区域小粒状物隶属于可吸多小粒状物(PM10及PM2.5),对人体健康伤害大。
溶液浓度变化大
:激光焊接工作时尾气会产生量随加工过程因素发生改变显著。
高热高湿
:一些补焊烟粉尘溫度较高且包含的水气体,增强了治理 困难。
激光焊接尾气加工重点难点与要领
加工处理困惑
粉末物删去生产率规定高
:电焊焊接废气科粒的细小,傳統吸尘机易于提高效率气体吸附。
多类造成的排放物并存
:需同一时间补救粉末物、气态破坏物,方法组成复杂的。
药厂车间结构限制
:焊流水线工分散性或移动式时,集气体系设计方案难易大。
能源消耗与工作料工费
:处置系统性需权衡体验与实惠性。
重要性系统基本原则
根源控住
:优先级主要包括低烟气对接焊资料和技术。
便捷集气系統
:按照其厂房布置方案合理有效的高斯模糊通风或整体结构排气控制系统。
多级别处里工艺技术
:通畅必须要"预加工整理+主加工整理+后加工整理"的组合式流程。
高速发展化调整
:随着有机废气治理浓硫酸浓度全自动可以调节系统性启用产品参数,拉低能效。
经典之作事例分析一下
案例分享一:某中重型机械性厂点焊车间管理尾气净化
工作背景图片
:
小型客车间以大中型构成件焊接艺为中心,选择埋孤焊、有机气体气体保护区焊等多种类艺,日访问量存在粉尘约50kg,气体摄氏度常达60℃上文。
处理情况报告
:
集气设计
:利用顶吸罩+侧吸罩整合,以保证焊治具粉尘收集率≥90%。
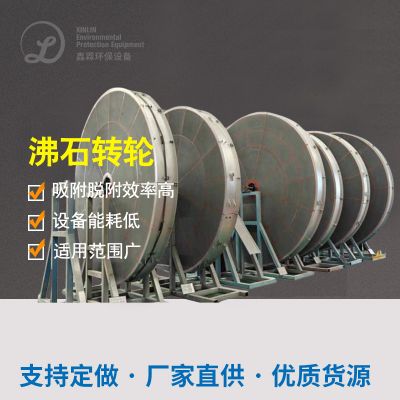
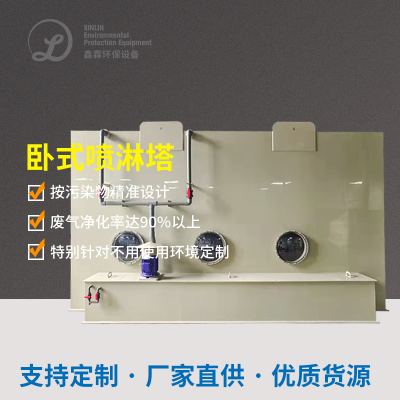
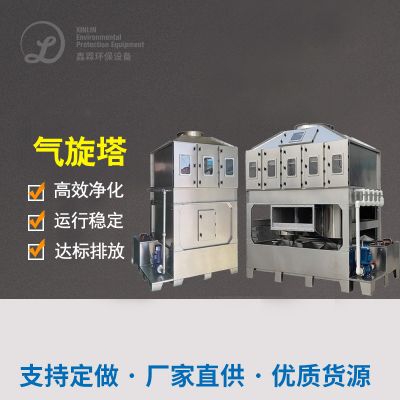
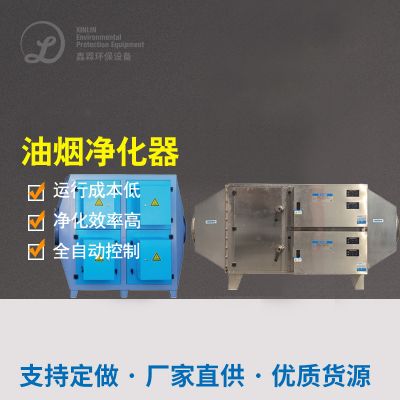
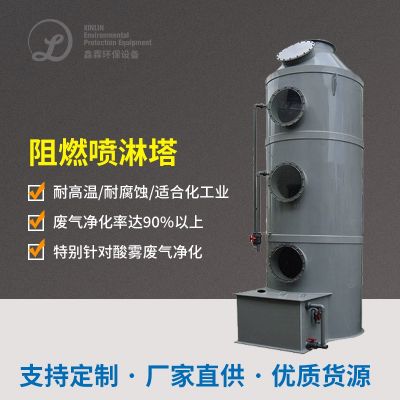
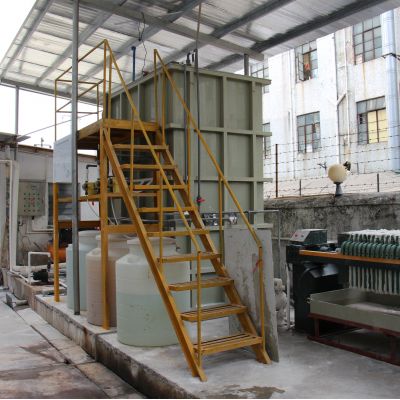
鑫霖环保设备
:
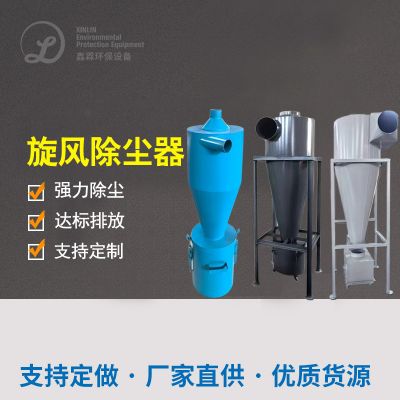
预处置:风暴抑尘器消除大颗粒状
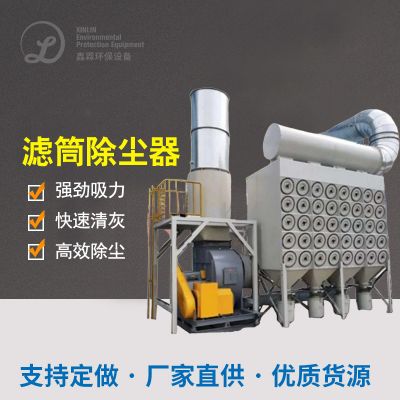
主操作:高效性滤筒除尘设备器(PTFE滚涂过滤槽)
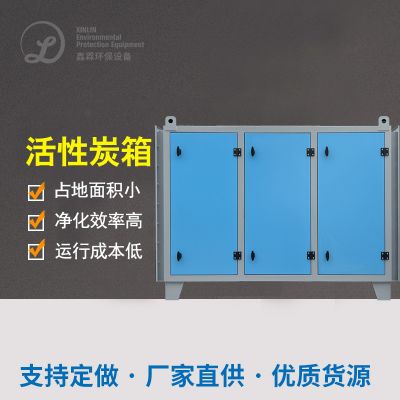
后进行加工处理:活力性炭吸出平衡装置进行加工处理的残留物气态污染源物
智慧把控
:通过焊接方法工位器具自动化启停自动化自动调节真空风机带速。
除理视觉效果
:
科粒物摆放盐浓度<10mg/m³
VOCs去掉率>85%
软件系统能效比大大减少30%

 扫一扫添加微信